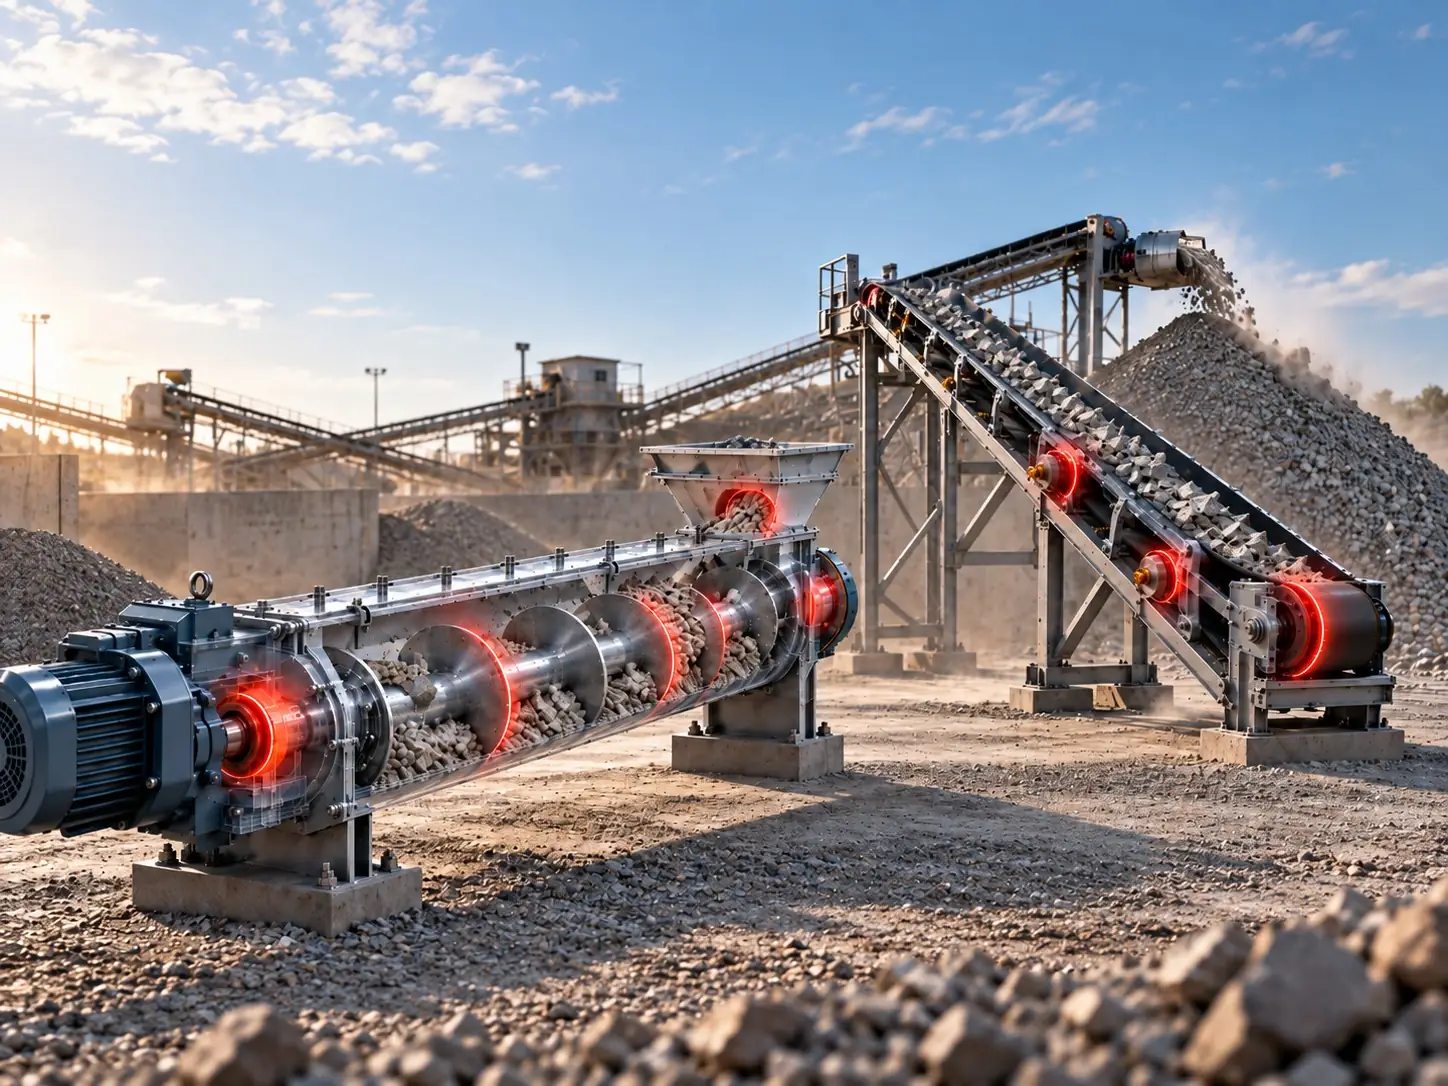
Awaria przenośnika rzadko dzieje się przypadkiem. Zazwyczaj poprzedza ją ciąg zdarzeń, które można było zauważyć i zatrzymać wcześniej, na przykład podczas przeglądu, wymiany czy kalibracji. Poniżej opisujemy dziesięć przyczyn, które w praktyce odpowiadają za największą liczbę nieplanowanych przestojów w instalacjach transportu materiałów sypkich.
Przyczyny mechaniczne
Trzy pierwsze przyczyny wynikają bezpośrednio ze zużycia lub uszkodzenia elementów roboczych. Pojawiają się stopniowo i właśnie dlatego są groźne: nie zatrzymują urządzenia od razu, lecz pozwalają mu pracować w degradującym się stanie, aż do awarii.
1. Zużycie piór ślimaka
Pióro ślimaka zużywa się od zewnętrznej krawędzi - tam, gdzie prędkość obwodowa jest najwyższa i gdzie kontakt z materiałem jest najintensywniejszy. Gdy krawędź pióra straci kilka milimetrów średnicy, materiał przestaje być sprawnie przepychany do przodu, zaczyna zawracać i gromadzić się w rynnie. Wydajność spada, pobór mocy rośnie, a zużycie przyspiesza. Efektem jest zator lub całkowite zatrzymanie przenośnika.
Dobór odpowiedniego materiału piór to kluczowy element projektowania przenośników ślimakowych do pracy z materiałami ściernymi. Stal konstrukcyjna zastąpiona Hardoxem lub stalą manganową wielokrotnie wydłuża żywotność elementu. Przy materiałach o wysokiej abrazyjności należy też obniżyć prędkość obrotową wału, by ograniczyć intensywność ścierania.
2. Awaria łożysk czopowych i wieszakowych
Łożyska - zarówno czopowe po bokach przenośnika, jak i wieszakowe wewnątrz rynny - to punkty szczególnie narażone na uszkodzenia. Najczęstsze przyczyny problemów to: brak lub nieodpowiedni smar, wnikanie materiału transportowanego do obudowy łożyska, praca w wysokiej temperaturze oraz niewspółosiowość wału. Objawy to hałas, drgania, wzrost temperatury obudowy i widoczny opór przy ruchu.
Łożyska wieszakowe wewnątrz przenośnika są szczególnie podatne na uszkodzenia przy materiałach skłonnych do przyklejania lub o włóknistej strukturze, bo materiał nawija się na obudowę i blokuje pracę. Regularny serwis, właściwy dobór smarów i uszczelnień oraz monitoring temperatury pozwalają skutecznie wydłużyć żywotność tych elementów.
3. Uszkodzenie taśmy lub złącza taśmy
W przenośnikach taśmowych jedną z najczęstszych przyczyn przestojów są uszkodzenia taśmy: przetarcia, rozdarcia wzdłużne oraz pęknięcia lub rozerwania w miejscu złącza. Złącze taśmy jest zawsze punktem o niższej wytrzymałości niż reszta pasa, co oznacza, że przy nieprawidłowym wykonaniu lub zbyt dużym naprężeniu staje się pierwszym miejscem awarii. Przyspieszone zużycie taśmy powodują też zablokowane rolki, ostre krawędzie w punktach przesypu i przeciążenie materiałem.
Problemy z nastawieniem i geometrią
Część awarii nie wynika ze zużycia materiałów, lecz z nieprawidłowego ustawienia urządzenia - często już od momentu montażu lub po przebudowie instalacji.
4. Nieprawidłowe napięcie taśmy lub łańcucha
Zbyt małe napięcie taśmy powoduje jej ślizganie na bębnie napędowym, nierównomierne prowadzenie i zwiększone ryzyko zsuwania się materiału. Zbyt duże napięcie przyspiesza zużycie łożysk, rolek i samej taśmy, a także nadmiernie obciąża napęd. Oba stany są szkodliwe i oba można wyeliminować poprzez regularne sprawdzanie i korektę napięcia zgodnie z zaleceniami producenta urządzenia.
5. Niewspółosiowość i zbiegnięcie taśmy
Taśma schodząca w bok to jeden z najczęstszych objawów problemów z ustawieniem przenośnika. Może wynikać z krzywego montażu ramy, nierównego załadunku materiału, zbicia bębna lub rolki, zanieczyszczenia powierzchni prowadzących albo niewłaściwego napięcia. Zbiegająca taśma prowadzi do szybkiego przetarcia krawędzi, rozlewu materiału i uszkodzeń konstrukcji. Problem ten jest łatwy do zauważenia podczas pracy - pod warunkiem że ktoś regularnie obserwuje urządzenie.
6. Błędne ustawienie kąta nachylenia lub przeciążenie strefy zasypu
Zbyt stromy kąt nachylenia w stosunku do właściwości transportowanego materiału powoduje cofanie się materiału wzdłuż taśmy lub wzdłuż rynny ślimaka. W przenośnikach ślimakowych przekroczenie dopuszczalnego kąta przy danym materiale oznacza gwałtowny spadek wydajności i wzrost ryzyka zatorów. Strefa zasypu narażona na nierównomierny lub zbyt intensywny napływ materiału generuje lokalne przeciążenia, skoki poboru mocy i uszkodzenia elementów w tym miejscu.
Błędy eksploatacyjne
Kolejne przyczyny mają jedno wspólne źródło: nieprawidłowy sposób użytkowania urządzenia.
7. Przeciążenie przenośnika
Przenośnik przeciążony, czyli pracujący powyżej swojej nominalnej wydajności, szybciej się zużywa, generuje wyższy pobór mocy i jest bardziej podatny na zatory. W praktyce przeciążenie pojawia się, gdy przepustowość linii wzrasta bez weryfikacji, czy urządzenia transportowe są w stanie tę zmianę obsłużyć. Problem jest szczególnie widoczny przy materiałach o wyższej niż zakładana gęstości nasypowej lub przy ich większej wilgotności. Przenośnik powinien być zawsze dobrany z zapasem wydajności minimum 15-20% powyżej wartości roboczej - właśnie po to, by absorbować takie odchylenia bez ryzyka awarii.
8. Zatory i mostkowanie materiału w strefie zasypu
Materiały sypkie o skłonności do zbrylania, wysokiej wilgotności lub słabej sypkości mogą tworzyć mostki w leju zasypowym lub wewnątrz rynny. Materiał przestaje napływać do przenośnika lub gromadzi się w jednym miejscu, prowadząc do zatoru i zatrzymania urządzenia. Problem nasila się przy nieodpowiedniej geometrii leja, zbyt dużej wilgotności, skokowym podawaniu lub pracy w niskich temperaturach, gdy materiał zamarza.
Zapobieganie wymaga analizy właściwości materiału na etapie doboru, w tym jego skłonności do mostkowania i kąta naturalnego usypu. Ważne jest także właściwe zaprojektowanie strefy zasypu i ewentualne zastosowanie wibratorów lub innych urządzeń wspomagających przepływ.
9. Brak regularnych przeglądów i konserwacji
Przenośnik pozbawiony planowego serwisu zużywa się szybciej i ulega awariom w najmniej odpowiednich momentach. Brak smarowania łożysk, nieczyszczone punkty przesypu, ignorowane sygnały dźwiękowe lub drgania, odkładane wymiany elementów eksploatacyjnych - każdy z tych zaniedbań osobno skraca żywotność urządzenia, a razem prowadzą do awarii kaskadowej. Planowe utrzymanie ruchu w instalacjach transportu materiałów sypkich jest tańsze i przewidywalne, a nieplanowany przestój produkcyjny zawsze kosztuje więcej.
10. Nieodpowiedni dobór urządzenia do warunków pracy
Przenośnik zaprojektowany do pracy z suchym granulatem i postawiony w środowisku wilgotnym, zapylonym lub o zmiennej temperaturze będzie awaryjny niezależnie od tego, jak dobrze jest serwisowany. Korozja konstrukcji, degradacja uszczelek, niszczenie łożysk przez pył, skraplanie wilgoci wewnątrz rynny - wszystkie te problemy wynikają z niedopasowania urządzenia do rzeczywistych warunków eksploatacji. Podobnie działa błędny dobór technologii. Przenośnik taśmowy przy materiale silnie pylącym bez właściwych osłon lub ślimakowy przy materiale o zbyt dużej granulacji będzie generował problemy niezależnie od jakości wykonania.
Jak skutecznie ograniczyć ryzyko awarii?
Większość opisanych przyczyn można wyeliminować lub znacząco ograniczyć na dwóch etapach: właściwego doboru urządzenia na etapie projektu oraz konsekwentnego utrzymania ruchu podczas eksploatacji. Pierwszy etap to analiza materiału, warunków pracy i wymagań procesowych. Bez niego nawet najlepiej wykonany przenośnik będzie pracował poniżej możliwości. Drugi etap to regularne przeglądy, szybka reakcja na pierwsze objawy zużycia i dostęp do części zamiennych bez długich czasów oczekiwania.
Jeśli planujesz nową instalację lub zmagasz się z nawracającymi awariami istniejącej linii, skontaktuj się z zespołem FMK. Zajmujemy się projektowaniem i wykonaniem urządzeń transportowych dopasowanych do konkretnych warunków pracy. Pomożemy dobrać rozwiązanie, które będzie pracować stabilnie przez długi czas.